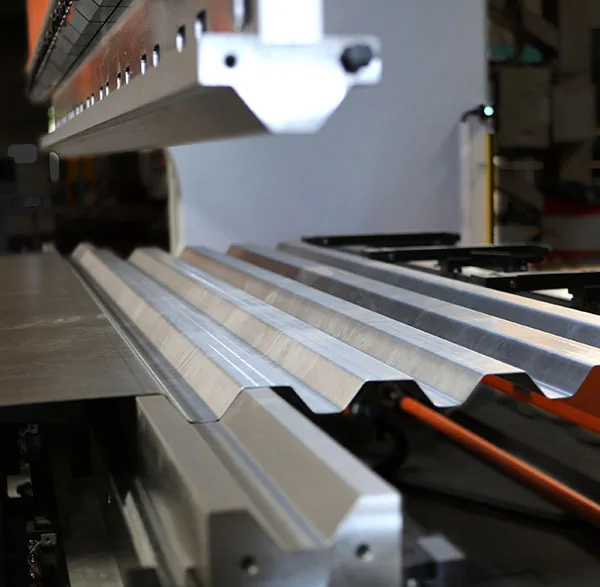
Die Werkstoffwahl beim Abkanten geht nicht nur um Kosten oder Korrosionsbeständigkeit. Jedes Metall verhält sich beim Biegen anders: andere Rückfederung, anderer minimaler Biegeradius, andere Toleranzen, andere Rissneigung. Ein CAM-Programm, das für Stahl S275 perfekt läuft, kann das Teil ruinieren, wenn der Werkstoff auf Aluminium Al 6082 T6 wechselt.
Stahl (S235JR, S275JR, S355J2)
Der häufigste und am besten vorhersehbare Werkstoff für das Biegen im Stahlbau.
- Minimaler Biegeradius: 1×t (S235) bis 1,5×t (S355), wobei t die Dicke ist
- Rückfederung: Mittel (2–4°), mit CAM-Software gut vorhersehbar
- Dicken, die sich biegen lassen: 0,5–20 mm auf einer typischen Abkantpresse, 0,4–3,2 mm auf dem Salvagnini Panel Bender
- Risse: Selten, wenn der Radius stimmt, Ausnahme sind dicke kaltgewalzte Werkstoffe, deren Gefüge «Fasern» hat
- Speziell: Kaltgewalzt (DC01) einfach, warmgewalzt (S275) mit größerem Radius, hochfest (S460+) anspruchsvoll
Edelstahl (Inox 304, 316L, 430)
Härterer Werkstoff beim Biegen, mehr Rückfederung und empfindlich gegen Kratzer in der Matrize.
- Minimaler Biegeradius: 1,5×t (304 dünn) bis 3×t (304 über 5 mm)
- Rückfederung: Hoch (5–8°), der Werkstoff «federt» nach dem Biegen stärker zurück als Stahl, Überbiegen ist nötig
- Dicken: 0,4–6 mm typisch (304), dünnere Werkstoffe sind einfacher
- Besondere Vorkehrungen: Nutzen Sie PU-Folien oder Kunststoffmatrizen, um Kratzer auf der Sichtfläche zu vermeiden. Bei 316L besonders auf Rostverunreinigung achten (sie mindert die Korrosionsbeständigkeit)
- Kaltverfestigung: Edelstahl verfestigt sich beim Biegen, ein zweiter Gang auf demselben Winkel kann Risse verursachen
Aluminium (Al 5754, 6082 T6, 5083)
Aluminium erfordert getrennte Handhabung, Rissbildung ist ein reales Risiko, besonders bei 6082 T6.
- Minimaler Biegeradius: 1×t (5754 weich) bis 4×t (6082 T6), ausgehärtetes T6-Aluminium braucht große Radien
- Rückfederung: Hoch (5–10° oder mehr), stark legierungsabhängig
- Dicken: 0,5–8 mm typisch
- Risse: Das Hauptrisiko. 6082 T6 braucht entweder einen großen Radius (2×t+) oder muss vor dem Biegen auf 200 °C erwärmt werden (Weichglühen)
- Richtung: Die Biegeachse muss senkrecht zur Walzrichtung liegen, damit die Rissgefahr minimal bleibt
Sonderwerkstoffe
Verzinkter Stahl (bandverzinkt)
Feuerverzinkter Stahl, der nach dem Verzinken gebogen wird. Das Zink kann im Biegebereich abplatzen, bei verantwortungsvollen Anwendungen besser erst biegen und dann verzinken.
Hardox (verschleißfester Stahl)
Sehr hart, schwer zu biegen. Erfordert große Radien (3×t) und Sonderwerkzeuge.
Corten (wetterfester Stahl)
Im Verhalten ähnlich wie S355, aber die Oberfläche bildet mit der Zeit kontrollierten Rost.
Tabelle der minimalen Biegeradien (r/t)
| Werkstoff | Min. r/t | Rückfederung | Hinweise |
|---|---|---|---|
| Stahl S235JR | 1,0 | gering | Vorhersehbar |
| Stahl S355J2 | 1,5 | mittel | – |
| Edelstahl 304 (≤2 mm) | 1,5 | Hoch | Kaltverfestigung |
| Edelstahl 316L (≤3 mm) | 2,0 | Hoch | Empfindlich gegen Verunreinigung |
| Aluminium 5754 | 1,0 | mittel | einfach |
| Aluminium 6082 T6 | 3,0–4,0 | Sehr hoch | Rissgefahr |
| Verzinkt (bandverzinkt) | 1,5 | gering | Abplatzen der Zinkschicht |
AXINAR arbeitet mit allen Werkstoffen, von verzinkten PV-Montagesystemen bis zu Edelstahlausrüstung für Lebensmittel. Fertigung vom Prototyp bis zur OEM-Serie.
- Salvagnini Panel Bender für dünnes Blech (0,4–3,2 mm)
- Abkantpresse für dickes Material (bis 20 mm)
- Toleranzkontrolle bei jedem Los
Angebot für Ihr Projekt anfordern
Senden Sie uns Skizzen, CAD-Zeichnungen oder eine Beschreibung Ihres Projekts, wir antworten innerhalb von 24 Stunden mit einer technischen Einschätzung. Wir decken alles ab, vom Prototyp bis zur OEM-Serienfertigung.
Siehe auch Panel Bender oder Abkantpresse.