Zwei Maschinen beherrschen das Blechbiegen: die Abkanten (klassische Abkantpresse) und die Panel Bender. In der Grundfunktion ähnlich, sie biegen Blech auf einen vorgegebenen Winkel, aber mit völlig unterschiedlicher Philosophie, idealen Produkten und wirtschaftlicher Logik.
Abkantpresse (klassisch)
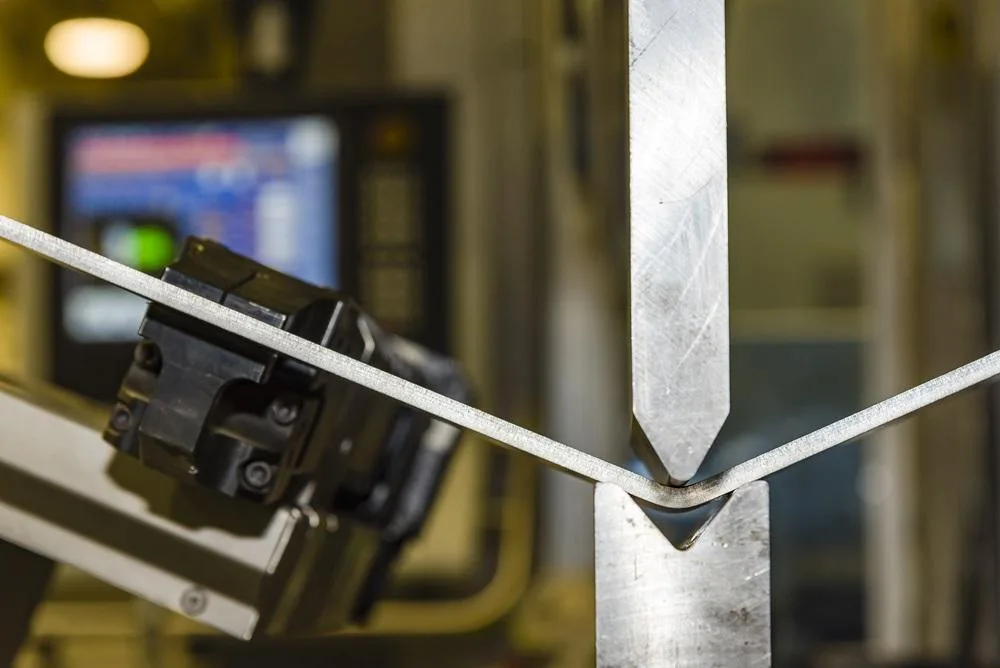
Seit Jahrzehnten die verbreitetste Art des Biegens. Das Blech liegt auf einer V-Matrize, und ein absenkendes Werkzeug (Stempel) drückt es nach unten und erzeugt die Biegung.
- Prinzip: Druck über Stempel und Matrize (V-Matrize), eine Biegung nach der anderen
- Erfordert Bedienung: Um das Teil zwischen den Biegungen zu wenden
- Werkzeuge: Viele (Stempel und Matrizen in verschiedenen Profilen), Wechsel je Auftrag
- Dicke: 0,5 bis über 25 mm je nach Presskraft der Maschine
- Ideal für: Dickes Blech, große Lose desselben Teils, einfache Geometrien
- Präzision: ±0,3° mit passenden Werkzeugen
Panel Bender
Moderne Maschine, die das Blech biegt mit automatische Ober- und Unterwerkzeuge, ohne dass die Bedienperson das Teil dreht. Der Salvagnini Panel Bender bei AXINAR kantet ganze Kästen in einer Aufspannung.
- Prinzip: Ober- und Unterwerkzeuge in automatischer Konfiguration
- Erfordert Bedienung: Minimal, das Teil wird einmal eingelegt und alle Biegungen laufen automatisch
- Werkzeuge: Universell, kein Wechsel zwischen Aufträgen
- Dicke: 0,4 bis 3,2 mm typisch (auf der Salvagnini P4)
- Ideal für: Schränke, Paneele, komplexe Geometrien mit vielen Biegungen, kleine bis mittlere Serien
- Präzision: Die offizielle Spezifikation von Salvagnini für die P4 lautet ±0,2 mm Innenmaß, Wiederholgenauigkeit ±0,1 mm
Vergleichstabelle
| Abkantpresse | Panel Bender | |
|---|---|---|
| Blechdicke | 0,5–25+ mm | 0,4–3,2 mm |
| Winkelgenauigkeit | Variabel | ±0,05° (laut Spezifikation Salvagnini P4) |
| Zeit je Teil (4-seitiger Kasten) | Manuelles Drehen zwischen den Biegungen | Automatischer Ablauf, schneller |
| Bedarf an Handarbeit | Hoch (Drehen je Biegung) | Niedrig (autom.) |
| Rüsten je Auftrag | Werkzeugwechsel nötig | Parametrierung des Programms |
| Ideale Losgröße | Groß | Klein bis mittel |
| Maschinenkosten | Niedrig bis mittel | Hoch |
Wann jeweils
Abkantpresse, ideal wenn:
- Sie haben Blechdicken über 3,5 mm (Rahmen, Tragwerk)
- Sie fertigen große Lose desselben Teils (z. B. 1.000+ Stück)
- Einfache Geometrie mit 1–3 Biegungen
- Die Presskraft ist entscheidend (Schwerlastanwendungen)
Panel Bender, ideal wenn:
- Bleche zwischen 0,4–3 mm (Schalttafeln, Elektronikgehäuse)
- Komplexe Geometrien mit 4+ Biegungen
- Kleine bis mittlere Serien mit häufigen Produktwechseln (Mass Customization)
- Hohe Winkelgenauigkeit erforderlich
- Sie wollen minimale Handarbeit und hohe Produktivität
Wie schnell in der Praxis
Salvagnini gibt für die P4 an bis zu 17 Biegungen pro Minute. Die tatsächliche Zeit für ein komplexes Teil hängt von der Zahl der Biegungen, der Blechdicke und der Geometrie ab, aber die automatische Handhabung beseitigt die manuellen Drehintervalle, die den Ablauf an der Abkantpresse bestimmen.
Wie der Mechanismus aus Niederhalter und Gegenmesser funktioniert
Der Mechanismus des Panel Benders unterscheidet sich grundlegend von der Abkantpresse:
- Niederhalter (unten): Feste Platte, die das Blech festhält
- Gegenmesser (oben): Eine zweite Klemme, die das Teil von oben hält
- Universelle Biegewerkzeuge: Zwei getrennte Messer, eines oben und eines unten, die erzeugen seitlicher Schub. Je nach gewähltem Messer (oben oder unten) biegt sich der Werkstoff nach oben oder unten, ohne das Teil drehen zu müssen.
Intelligente Sensoren & Ausgleich der Rückfederung
Moderne Salvagnini Panel Bender haben Sensoren, die die tatsächliche Blechdicke messen und Werkstofftemperatur, und passt den Biegewinkel automatisch an für Ausgleich der Rückfederung (das Phänomen, bei dem der Werkstoff nach dem Druck in Richtung Ausgangslage «zurückkehrt»). Das Ergebnis ist eine gleichbleibende Qualität bei jedem Stück der Serie, ohne manuelles Nachstellen durch die Bedienperson.
Mannloser Betrieb & Ergonomie
Ein wichtiger wirtschaftlicher Vorteil des Panel Benders ist die Möglichkeit mannloser Betrieb: Morgens wird eine Serie programmiert, ein Stapel Rohbleche wird eingelegt, und die Maschine arbeitet die ganze Nacht selbstständig. Die Bedienperson kommt am nächsten Morgen zu einem Los fertiger Teile zurück.
Auf der Abkantpresse wird das ständig ist eine Bedienperson nötig: Bewegen des Teils, Einstellen des Hinteranschlags, Bedienung des Fußpedals. Bei großen Blechen kann die manuelle Handhabung eine zweite Bedienperson erfordern.
Sonderwerkzeuge für die Abkantpresse, wo der Panel Bender nicht reicht
Trotz der Vorteile des Panel Benders bleibt die Abkantpresse bei bestimmten Geometrien die einzige Option:
- Schwanenhalsstempel: «Schwanenhals», der das Biegen in tiefen Kästen erlaubt, wo der Rest der Struktur es sonst verhindern würde
- Schmale Stempel: Sehr schmale Messer zum Biegen an engen Stellen oder zwischen anderen Vorsprüngen
- Radienwerkzeuge: Für kontrolliertes Biegen mit großem Radius (z. B. Zierbleche)
- V-Matrizen mit großer Öffnung: Für Dicken > 5 mm, wo der Panel Bender nicht hinkommt
Ideale Produkte für den Panel Bender
Der Panel Bender liefert das beste Ergebnis bei:
- Schränke & Kästen: Schalttafeln, Automatisierungsschränke, Elektrokästen, Servergehäuse
- Gerätegehäuse: Haushaltsgeräte, Medizintechnik, POS-Terminals
- Leuchten: Rahmen für LED-Paneele, Wohnbereich & gewerbliche Einrichtungen
- Architektonische Paneele: Gebäudefassaden, Geländer, Abdeckungen
- Deckel & Kästen: Alles mit 4 oder mehr Seiten, das präzise zusammengefügt werden muss
Typische Grenzen (Salvagnini P4): Blechbreite bis 1600 mm, diagonal bis 2500 mm, Biegehöhe bis 165 mm. Dicken: Stahl bis 11 Gauge (~3 mm), Edelstahl bis 14 Gauge (~2 mm), Aluminium bis 3,8 mm.
AXINAR betreibt einen modernen Salvagnini Panel Bender für Schränke, Paneele, Elektrogehäuse und alles, was komplexe Geometrie mit hoher Präzision verlangt.
- Blech bis 4 m Länge
- Dicken 0,4–3,2 mm auf der Salvagnini
- Stahl, Edelstahl, Aluminium, verzinkt
Angebot für Ihr Projekt anfordern
Senden Sie uns Skizzen, CAD-Zeichnungen oder eine Beschreibung Ihres Projekts, wir antworten innerhalb von 24 Stunden mit einer technischen Einschätzung. Wir decken alles ab, vom Prototyp bis zur OEM-Serienfertigung.
Siehe auch Abkanten in Stahl, Edelstahl und Aluminium oder alle AXINAR verarbeitet.