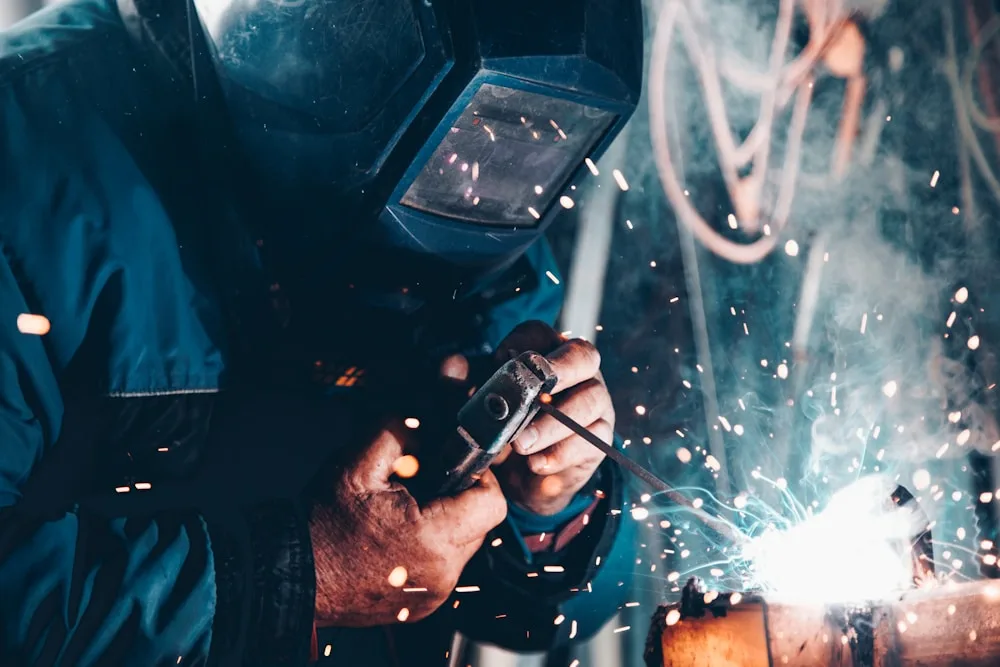
Wenn Sie ein Metallbauprojekt planen, ob Industrieausrüstung, ein Edelstahlbehälter oder ein einfaches Geländer, bestimmt die Wahl des Schweißverfahrens Festigkeit, Aussehen und Kosten des Endprodukts. Die drei heute dominierenden Verfahren in der Industrie sind MIG, WIG und E-Hand-Schweißen (MMA). In diesem Leitfaden erklären wir, wie jedes Verfahren funktioniert, wo es glänzt und wie Sie das richtige für Ihr Projekt wählen.
Wofür stehen die Abkürzungen MIG, WIG, E-Hand
- MIG (Metal Inert Gas), auch bekannt als GMAW. Nutzt einen Endlosdraht als Elektrode und Schutzgas (typisch Argon + CO₂).
- WIG (Tungsten Inert Gas), auch bekannt als GTAW. Nutzt eine nicht abschmelzende Wolframelektrode und einen separaten Schweißstab.
- MMA (Manual Metal Arc), auch bekannt als SMAW oder Stabelektrodenschweißen. Nutzt eine abschmelzende Elektrode mit Umhüllung, die eine schützende Schlacke bildet.
Wie jedes Verfahren funktioniert
MIG: Geschwindigkeit und Produktivität
Die schweißende Person hält einen Brenner, der automatisch Drahtelektrode zuführt. Gleichzeitig strömt Schutzgas und schirmt das Schmelzbad von der Umgebungsluft ab. Der schnelle Drahtvorschub bedeutet eine hohe Abschmelzleistung, ideal für lange Schweißnähte an Stahl und Aluminium.
Dickenbereich: 0,8 mm bis über 25 mm (je nach Maschine). Bei Axinar setzen wir MIG für Dicken von 0,4–25 mm.
WIG: Präzision und Ästhetik
Die schweißende Person steuert gleichzeitig den Lichtbogen (über die Wolframelektrode) und die Zugabe des Zusatzwerkstoffs (Handstab). Das verlangt viel Können, erlaubt aber außergewöhnliche Wärmekontrolle, entscheidend bei dünnen Wänden, Edelstahl und Aluminium, wo Überhitzung Verzug verursacht.
Dickenbereich: 0,5 mm bis 16 mm. Bei Axinar setzen wir WIG für Dicken von 0,5–16 mm, vor allem auf Edelstahl und Aluminium.
E-Hand-Schweißen: Einfachheit und Robustheit im Feld
Das älteste und am weitesten verbreitete Verfahren. Die Elektrode schmilzt mitsamt ihrer Umhüllung und bildet eine schützende Schlacke über der Naht. Es ist kein externes Schutzgas nötig, es funktioniert also auch im Freien bei Wind. Ideal für Arbeiten vor Ort, Reparaturen und schweres Schweißen im Stahlbau.
Dickenbereich: 2 mm und mehr. Für dünnes Blech nicht empfohlen.
MIG, WIG oder E-Hand: der vollständige Vergleich
| Merkmal | MIG | WIG | MMA |
|---|---|---|---|
| Tempo | Hoch | gering | mittel |
| Nahtqualität | gut | Ausgezeichnet | Mäßig |
| Ästhetische Oberfläche | gut | Ausgezeichnet (saubere Naht) | Erfordert Schlackenentfernung |
| Mindestdicke | 0,4 mm | 0,5 mm | 2 mm |
| Maximale Dicke | 25+ mm | 16 mm | Unbegrenzt (mehrere Lagen) |
| Kohlenstoffstahl | Ausgezeichnet | Sehr gut | Sehr gut |
| Edelstahl (Inox) | gut | Ausgezeichnet | Mäßig |
| Aluminium | Gut (mit Impuls) | Ausgezeichnet | Nicht empfohlen |
| Schutzgas erforderlich | Ja (Ar/CO₂) | Ja (Argon) | No |
| Außeneinsatz | Begrenzt (Wind verweht das Gas) | begrenzt | Ausgezeichnet |
| Erforderliches Können | mittel | Hoch | gering |
| Anlagenkosten | mittel | Hoch | gering |
| Kosten je Meter Schweißnaht | gering (schnell) | Hoch (langsam) | mittel |
| Automatisierung | einfach (Roboter-MIG) | Möglich (Orbital-WIG) | Nicht automatisierbar |
Wann MIG die richtige Wahl ist
- Lange Schweißnähte an Stahl oder Aluminium
- Fertigung in hohen Stückzahlen (Serie, OEM)
- Dicken von 0,4 mm bis über 25 mm
- Wenn Geschwindigkeit und Kosten Vorrang haben
- Metallkonstruktionen, PV-Montagesysteme, Regale, Maschinenrahmen
Wann WIG die richtige Wahl ist
- Edelstahl (Edelstahl), Lebensmittelindustrie, Pharma, Chemie
- Aluminium, Leichtbau, Luft- und Raumfahrt
- Dünne Wände (0,5–3 mm), wo der Verzug minimal bleiben muss
- Wenn die Schweißnaht Optik entscheidend sind (sichtbare Nähte, Dekorarbeiten)
- Hochdruckleitungen, Behälter, Präzisionsbauteile
Wann E-Hand-Schweißen die richtige Wahl ist
- Arbeit auf Baustellen oder im Freien (kein Gas nötig)
- Instandsetzung bestehender Konstruktionen
- Schwerer Stahlbau, Träger, Stützen, Fundamente
- Dicken über 3 mm
- Wenn die Ausrüstung tragbar und einfach sein muss
Die vierte Option: Laserschweißen
Neben den drei klassischen Verfahren gibt es außerdem Laserschweißen, einer Technik, die in der Industrie schnell an Boden gewinnt. Sie nutzt einen gebündelten Laserstrahl zum Aufschmelzen des Metalls und bietet:
- Geringer thermischer Verzug, ist die Wärmeeinflusszone (WEZ) deutlich kleiner
- Außergewöhnliche Geschwindigkeit, schneller als WIG bei vergleichbarer Qualität
- Saubere Schweißnaht mit wenig oder gar keiner Nacharbeit
- Möglichkeit, sehr dünne Werkstoffe zu schweißen (ab 0,2 mm)
Bei Axinar betreiben wir eine 3-kW-Laserschweißanlage, etwas, das nur sehr wenige Unternehmen in Griechenland anbieten. Ideal für Edelstahl, dünnes Blech und Anwendungen, bei denen Verzug nicht akzeptabel ist.
Nach dem Schweißen: Finish und Schutz
Das Schweißen ist nur ein Schritt im Fertigungsablauf. Nach der Naht braucht das Teil typischerweise:
- Entgraten, Entfernen von Graten und Verunreinigungen für eine saubere Oberfläche
- Elektrostatische Beschichtung (Pulverbeschichtung) für Korrosionsschutz und Optik
- Feuerverzinkung für langfristigen Schutz an Außenkonstruktionen
Häufige Fragen
Welches Schweißverfahren ist am festesten?
Alle drei Verfahren (MIG, WIG, E-Hand) erzeugen bei richtiger Ausführung strukturell feste Nähte. Die Festigkeit hängt stärker ab Nahtvorbereitung, Schweißparameter und Erfahrung der Schweißer als vom Verfahren selbst. WIG erzeugt tendenziell die gleichmäßigsten Nähte ohne Einschlüsse.
Welches Verfahren ist am günstigsten?
MIG hat dank der hohen Abschmelzleistung die niedrigsten Kosten je Meter Naht. E-Hand hat die günstigste Ausrüstung, ist aber langsamer. WIG ist beim Zeitaufwand am teuersten, spart aber Kosten bei der Nacharbeit.
Kann ich Aluminium mit MIG schweißen?
Ja, mit Impuls-MIG und Aluminiumdraht (z. B. AlMg5). Bei dünnen Wänden und hohen optischen Anforderungen bleibt WIG jedoch das bevorzugte Verfahren für Aluminium.
Warum ist WIG teurer?
WIG ist ein manuelles Verfahren, das erfordert hohe Qualifikation und wird mit geringerer Geschwindigkeit ausgeführt. Der Arbeitsaufwand je Meter Naht ist 3–5 Mal höher als bei MIG. Das wird durch die bessere Qualität und die Ersparnis bei der Nacharbeit aufgewogen.
Was bedeutet «stick welding»?
«Stick welding» bezeichnet das E-Hand-Schweißen (MMA) Verfahren. Die abschmelzenden Elektroden sind Metallstäbe mit einer Umhüllung. Die Umhüllung verbrennt beim Schweißen und erzeugt Schutzgas und Schlacke über der Naht.
Welches Verfahren nutzt Axinar?
In unserem Werk in Thessaloniki haben wir alle drei Verfahren plus Laserschweißen:
- MIG, für die Serienfertigung, Metallkonstruktionen, PV-Montagesysteme (Dicken 0,4–25 mm)
- WIG, für Edelstahl, Aluminium, dünnes Blech, Präzisionsanwendungen (Dicken 0,5–16 mm)
- Laser 3 kW, für minimalen Verzug, hohe Geschwindigkeit und sauberes Finish
Das Verfahren wird gemeinsam mit dem Kunden gewählt, nach Werkstoff, Dicke sowie den Anforderungen an Festigkeit und Optik. Jedes Projekt folgt Verfahren nach ISO 9001:2015 zertifiziert.
Kontaktieren Sie uns damit Sie das richtige Schweißverfahren für Ihr Projekt wählen.