Si vous préparez un projet de construction métallique, qu’il s’agisse d’un équipement industriel, d’une cuve en inox ou d’un simple garde-corps, le choix de la méthode de soudage détermine la résistance, l’aspect et le coût du produit fini. Les trois méthodes dominantes dans l’industrie aujourd’hui sont MIG, TIG et Soudage à l’électrode (MMA). Dans ce guide, nous expliquons comment fonctionne chaque méthode, où elle excelle et comment choisir la bonne pour votre projet.
Que signifient les abréviations MIG, TIG, MMA
- MIG (Metal Inert Gas), aussi appelé GMAW. Utilise un fil continu comme électrode et un gaz de protection (en général argon + CO₂).
- TIG (Tungsten Inert Gas), aussi appelé GTAW. Utilise une électrode de tungstène non fusible et une baguette d’apport séparée.
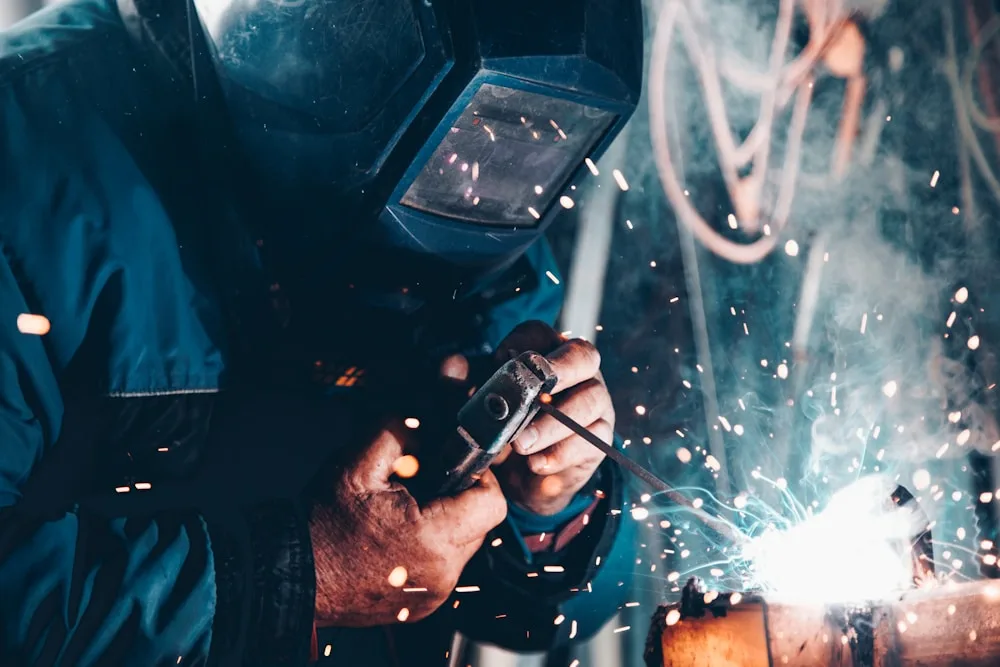
- MMA (Manual Metal Arc), aussi appelé SMAW ou soudage à l’électrode enrobée. Utilise une électrode fusible enrobée qui forme un laitier protecteur.
Comment fonctionne chaque méthode
MIG : vitesse et productivité
Le soudeur tient une torche qui dévide automatiquement le fil-électrode. En même temps, un gaz de protection s’écoule pour isoler le bain de fusion de l’air ambiant. Le dévidage rapide du fil signifie une taux de dépôt élevé, idéal pour les longs cordons sur acier et aluminium.
Plage d’épaisseur : 0,8 mm à plus de 25 mm (selon la machine). Chez Axinar, nous utilisons MIG pour des épaisseurs de 0,4 à 25 mm.
TIG : précision et esthétique
Le soudeur contrôle simultanément l’arc (par l’électrode de tungstène) et l’apport de métal (baguette manuelle). Cela demande une grande habileté, mais permet contrôle thermique exceptionnel, déterminant pour les parois fines, l’inox et l’aluminium, où la surchauffe provoque des déformations.
Plage d’épaisseur : 0,5 mm à 16 mm. Chez Axinar, nous utilisons TIG pour des épaisseurs de 0,5 à 16 mm, principalement sur l’inox et l’aluminium.
MMA (électrode enrobée) : simplicité et robustesse sur site
La méthode la plus ancienne et la plus répandue. L’électrode fond avec son enrobage et forme un laitier protecteur sur le cordon. Aucun gaz de protection externe n’est nécessaire, il fonctionne donc même en extérieur par temps venteux. Idéal pour le travail sur site, les réparations et le soudage lourd de structures.
Plage d’épaisseur : 2 mm et plus. Déconseillé pour la tôle fine.
MIG, TIG ou MMA : comparatif complet
| Caractéristique | MIG | TIG | MMA |
|---|---|---|---|
| Vitesse | Élevé | Faible | Moyen |
| Qualité du cordon | Bon | Excellent | Modéré |
| Finition esthétique | Bon | Excellent (cordon propre) | Nécessite d’enlever le laitier |
| Épaisseur minimale | 0,4 mm | 0,5 mm | 2 mm |
| Épaisseur maximale | 25+ mm | 16 mm | Illimité (plusieurs passes) |
| Acier au carbone | Excellent | Très bon | Très bon |
| Acier inoxydable (inox) | Bon | Excellent | Modéré |
| Aluminium | Bon (en pulsé) | Excellent | Déconseillé |
| Gaz de protection nécessaire | Oui (Ar/CO₂) | Oui (argon) | No |
| Usage extérieur | Limité (le vent disperse le gaz) | Limité | Excellent |
| Compétence requise | Moyen | Élevé | Faible |
| Coût de l’équipement | Moyen | Élevé | Faible |
| Coût par mètre de cordon | Faible (rapide) | Élevé (lent) | Moyen |
| Automatisme | Facile (MIG robotisé) | Possible (TIG orbital) | Non automatisable |
Quand choisir le MIG
- Longs cordons de soudure sur acier ou aluminium
- Production en grande série (série, OEM)
- Épaisseurs de 0,4 mm à plus de 25 mm
- Quand la vitesse et le coût priment
- Structures métalliques, Systèmes de montage PV, rayonnages, châssis de machines
Quand choisir le TIG
- Inox (inox), industrie alimentaire, pharmaceutique, chimique
- Aluminium, structures légères, aérospatial
- Parois fines (0,5 à 3 mm) où la déformation doit rester minimale
- Quand le cordon esthétique sont essentiels (cordons visibles, travail décoratif)
- Tuyauteries haute pression, réservoirs, composants de précision
Quand choisir le MMA (électrode enrobée)
- Travail sur les chantiers ou en extérieur (sans gaz)
- Réparation de structures existantes
- Charpente lourde, poutres, poteaux, fondations
- Épaisseurs supérieures à 3 mm
- Quand l’équipement doit être portable et simple
La quatrième option : le soudage laser
Au-delà des trois méthodes traditionnelles, il existe aussi soudage laser, une technologie qui gagne rapidement du terrain dans l’industrie. Elle utilise un faisceau laser concentré pour fondre le métal, et offre :
- Déformation thermique minimale, la zone affectée thermiquement (ZAT) est bien plus petite
- Vitesse exceptionnelle, plus rapide que le TIG à qualité comparable
- Cordon de soudure propre avec peu ou pas de reprise nécessaire
- Capacité à souder des matériaux très fins (dès 0,2 mm)
Chez Axinar, nous exploitons une Système de soudage laser 3 kW, ce que très peu d’entreprises proposent en Grèce. Idéal pour l’inox, la tôle fine et les applications où la déformation est inacceptable.
Après soudage : finition et protection
Le soudage n’est qu’une étape du processus de fabrication. Après le cordon, la pièce nécessite en général :
- Ébavurage, élimination des bavures et des impuretés pour une surface propre
- Peinture électrostatique (thermolaquage) pour la protection anticorrosion et l’esthétique
- Galvanisation à chaud pour une protection durable des structures extérieures
Questions fréquentes
Quelle méthode de soudage est la plus résistante ?
Les trois méthodes (MIG, TIG, MMA) produisent des soudures structurellement solides si elles sont bien exécutées. La résistance dépend davantage préparation du joint, paramètres de soudage et expérience du soudeur que de la méthode elle-même. Le TIG tend à produire les cordons les plus réguliers, sans inclusions.
Quelle méthode est la moins chère ?
MIG a le coût par mètre de cordon le plus bas grâce à son taux de dépôt élevé. Le MMA a l’équipement le moins cher mais il est plus lent. Le TIG est le plus coûteux en temps de main-d’œuvre, mais il fait économiser sur la finition après soudage.
Puis-je souder l’aluminium au MIG ?
Oui, avec MIG pulsé et du fil d’aluminium (par ex. AlMg5). Toutefois, pour les parois fines et les exigences esthétiques élevées, le TIG reste la méthode privilégiée pour l’aluminium.
Pourquoi le TIG est-il plus cher ?
Le TIG est un procédé manuel qui exige haute technicité et s’exécute à plus faible vitesse. Le temps de main-d’œuvre par mètre de cordon est 3 à 5 fois supérieur au MIG. Cela est compensé par une qualité supérieure et des économies sur la finition après soudage.
Que signifie « stick welding » ?
« Stick welding » désigne le Soudage à l’électrode enrobée (MMA) méthode. Les électrodes fusibles sont des baguettes métalliques enrobées. L’enrobage brûle pendant le soudage et crée un gaz protecteur ainsi qu’un laitier sur le cordon.
Quelle méthode utilise Axinar ?
Dans notre usine de Thessalonique, nous disposons de les trois méthodes plus soudage laser:
- MIG, pour la production en série, structures métalliques, Systèmes de montage PV (épaisseurs 0,4 à 25 mm)
- TIG, pour l’inox, l’aluminium, la tôle fine, les applications de précision (épaisseurs de 0,5 à 16 mm)
- Laser 3 kW, pour un minimum de déformation, une grande vitesse et une finition nette
La méthode est choisie avec le client, en fonction du matériau, de l’épaisseur et des exigences de résistance et d’esthétique. Chaque projet suit Procédures certifiées ISO 9001:2015.
Contactez-nous pour vous aider à choisir la bonne méthode de soudage pour votre projet.